
CSL250
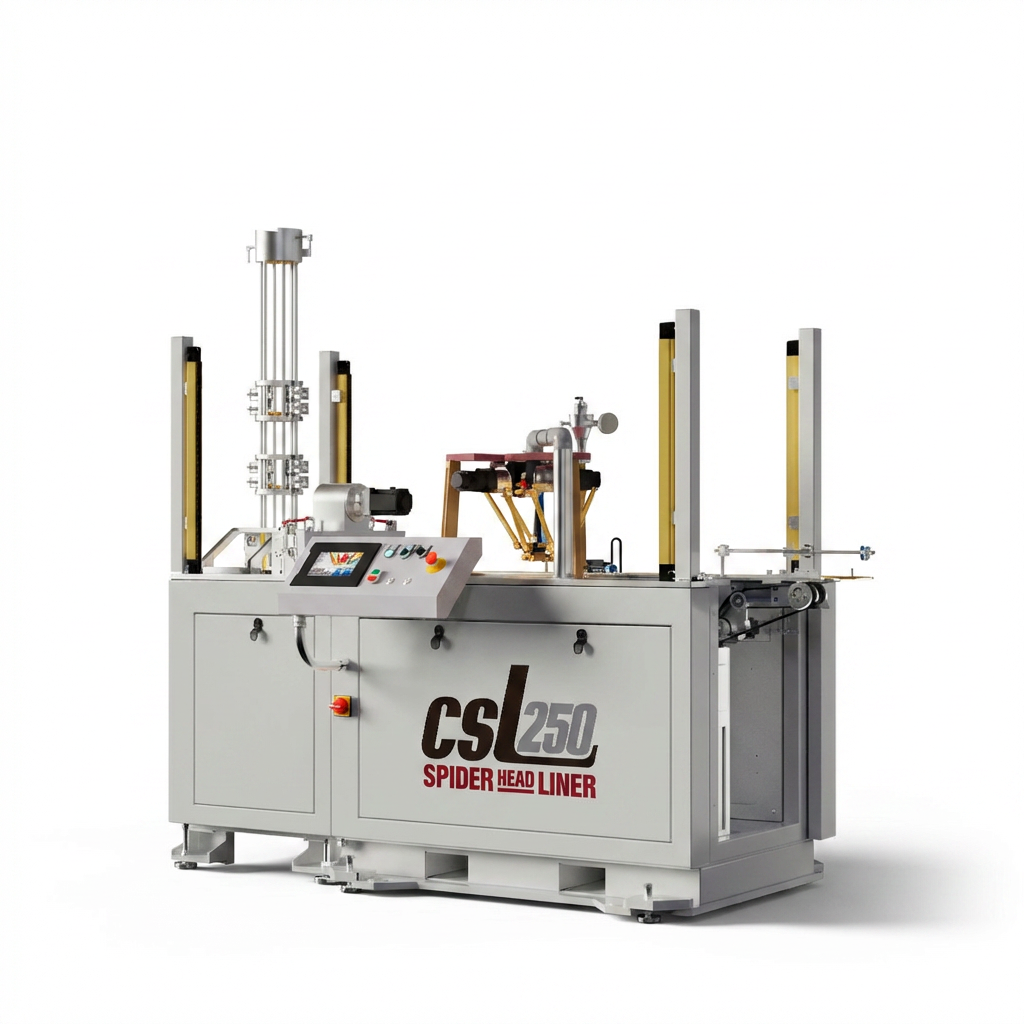
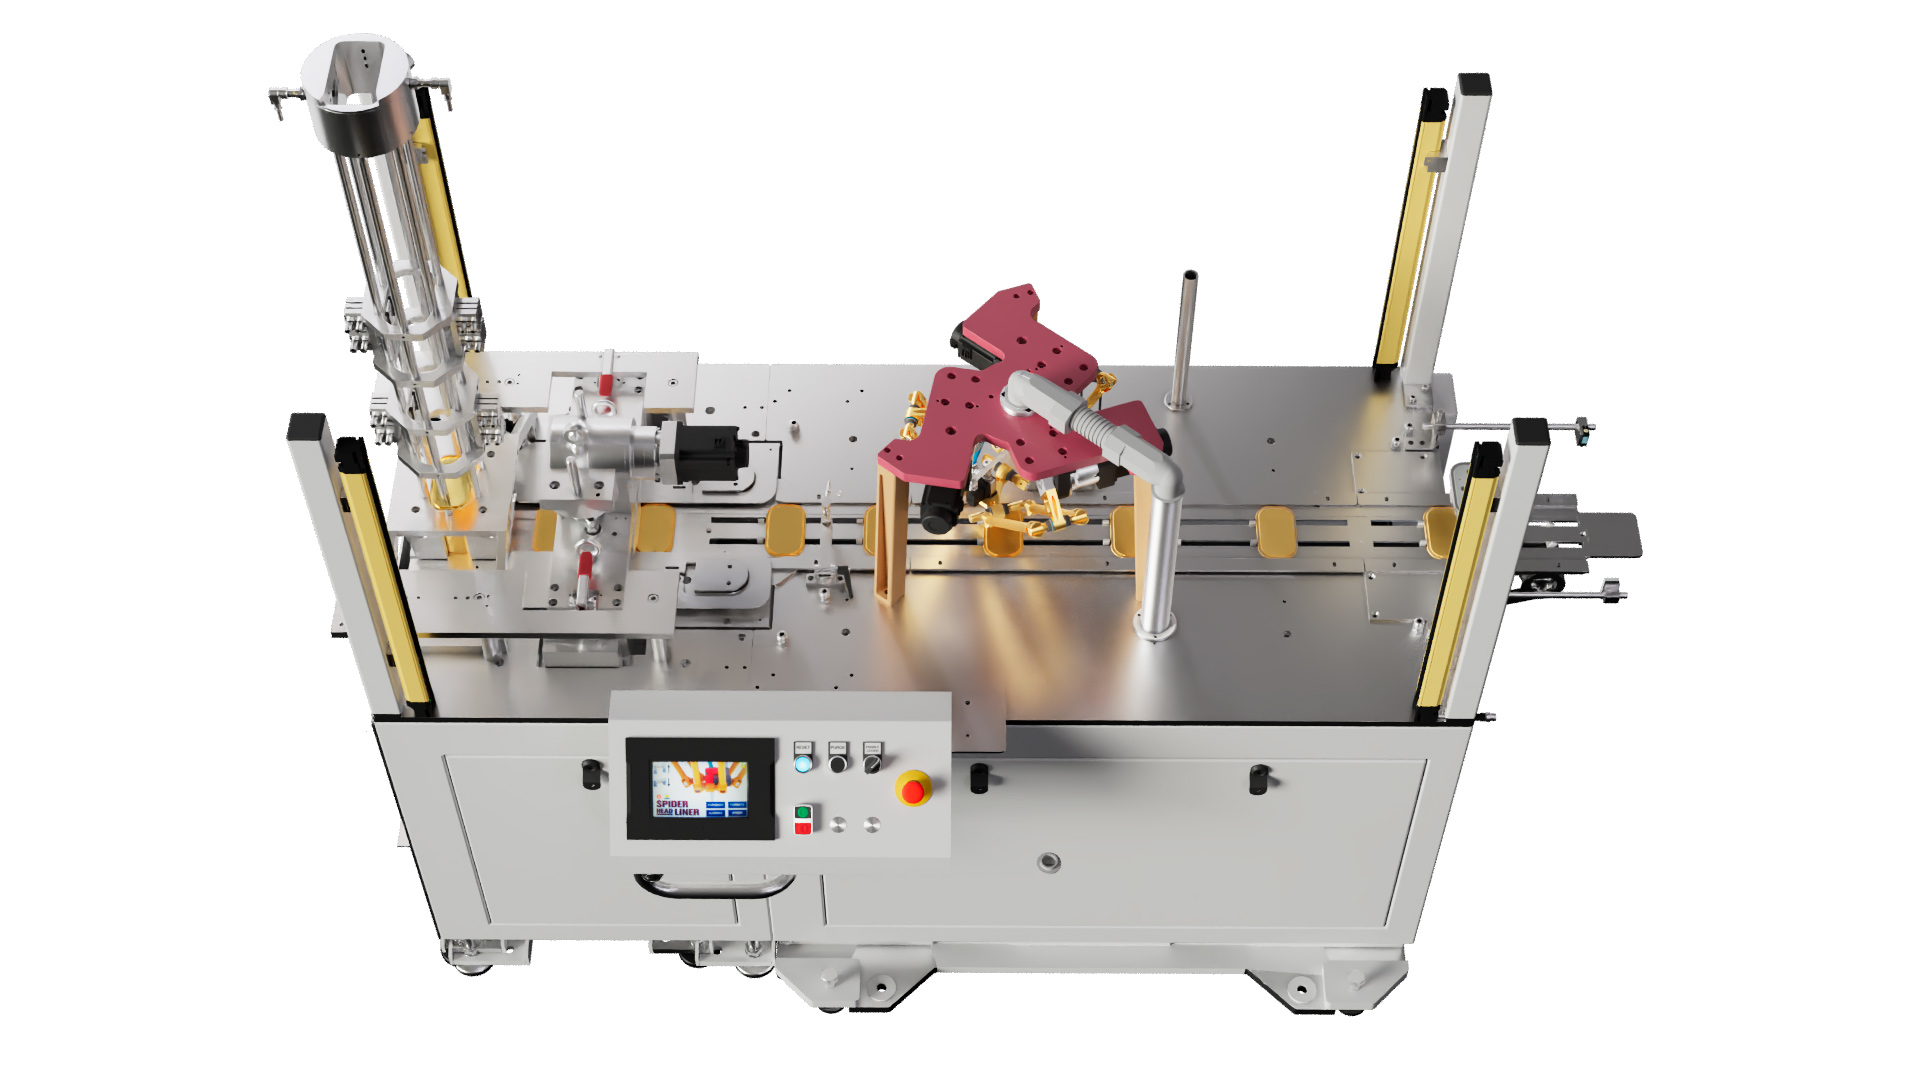
La CSL250 integra en un único equipo los procesos de rebordeado y engomado, optimizando espacio, tiempos de ciclo y eficiencia productiva.
El proceso comienza con un alimentador compuesto por tres posicionadores de cuchilla, que garantizan la correcta planitud y presentación de la tapa antes de entrar en la zona de trabajo.
Explora Nuestra Tecnología en Acción
Este sistema es capaz de alcanzar una velocidad de hasta 300 tapas por minuto (la velocidad depende del formato).
Sistema Automático de Limpieza
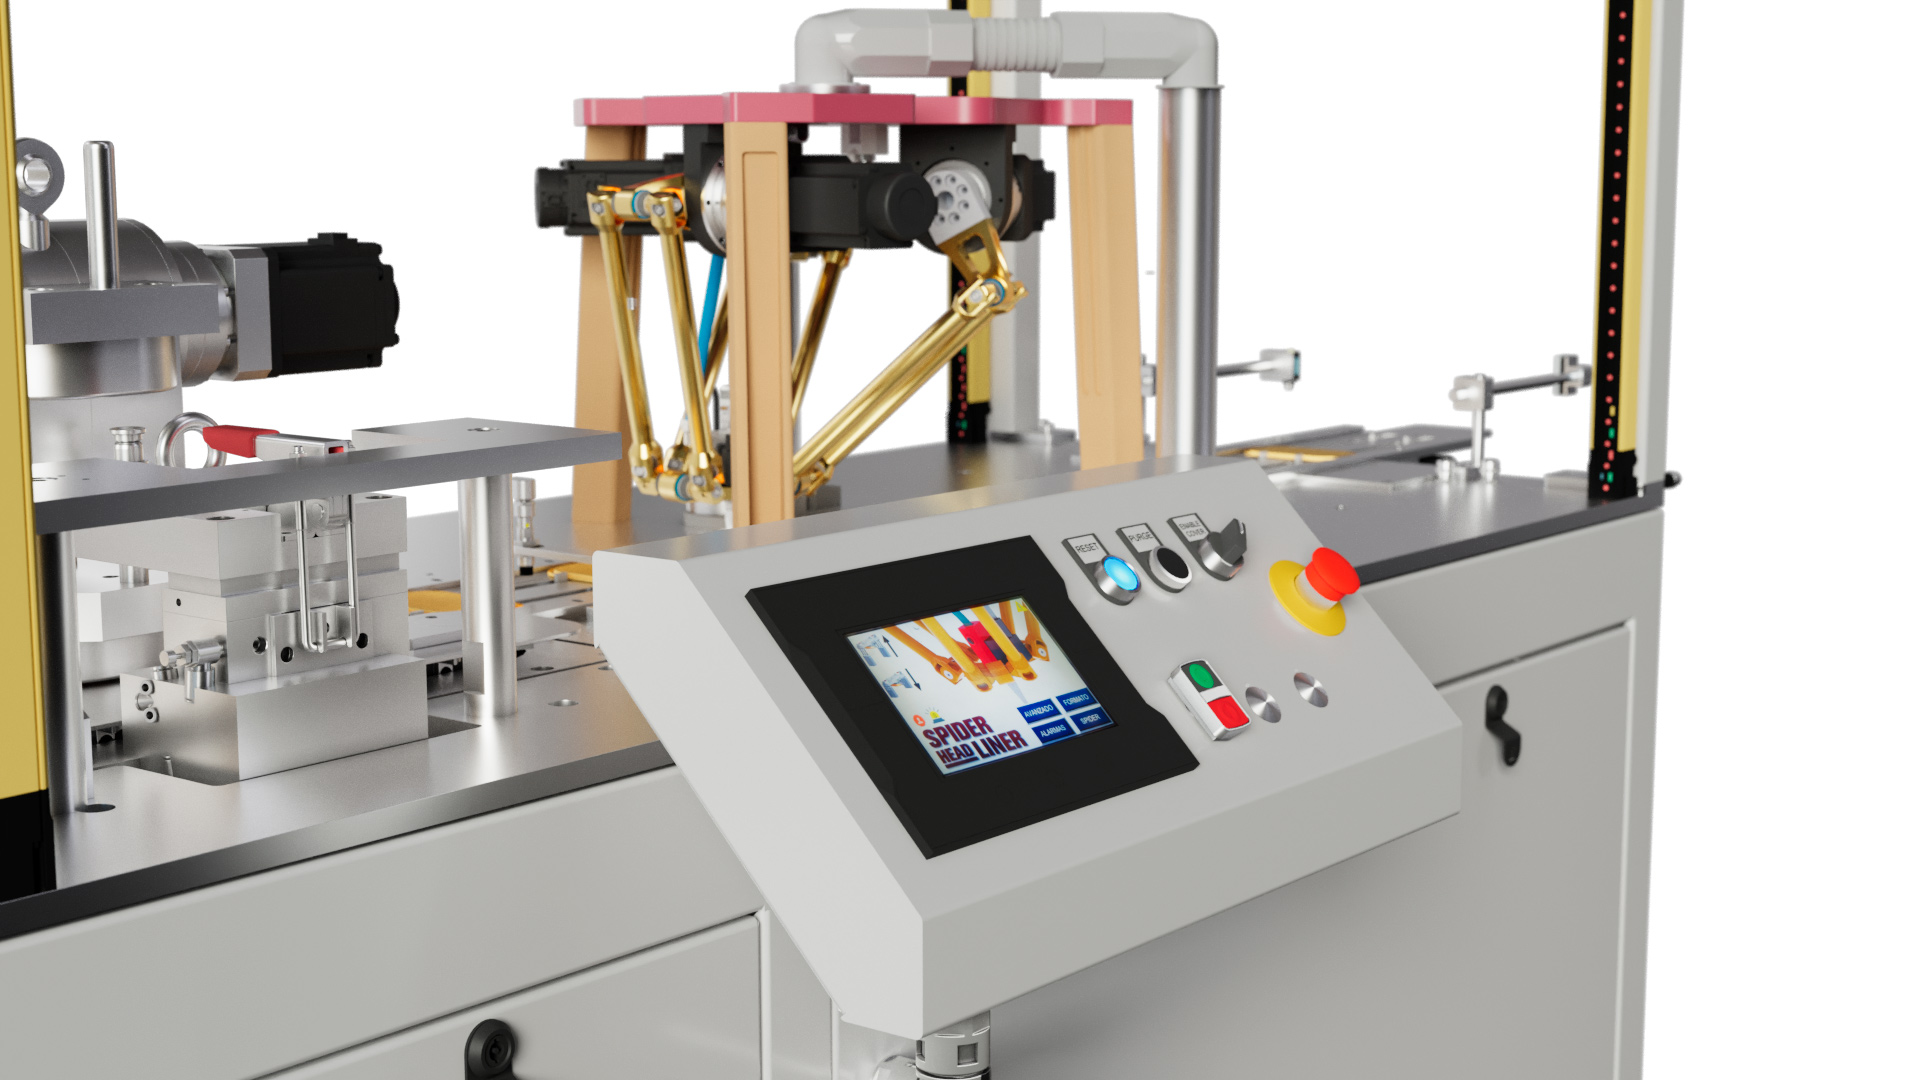
La CSL250 incorpora el mismo sistema automático de limpieza presente en los modelos anteriores, diseñado para garantizar estabilidad del proceso y evitar obstrucciones del inyector.
El sistema está compuesto por:
- Cepillo de limpieza
- Estación de purga
- Depósito de agua con bombeo automático
En intervalos configurables desde la pantalla táctil:
- El cabezal se desplaza automáticamente a la estación de limpieza.
- La boquilla del inyector pasa por el cepillo para eliminar restos externos de compuesto.
- Se realiza la purga del compuesto del interior del inyector.
- La boquilla vuelve a pasar por el cepillo antes de regresar a la posición de engomado.
Durante las paradas de producción:
- La boquilla se posiciona dentro del depósito de agua para evitar la entrada de aire.
- Se impide el secado del compuesto en el interior del inyector.
- Antes de reanudar la producción, se ejecuta automáticamente el ciclo completo: cepillo → purga → cepillo.
Este sistema reduce intervenciones manuales, minimiza tiempos de parada y asegura una aplicación constante y fiable.
Estación de Rebordeado
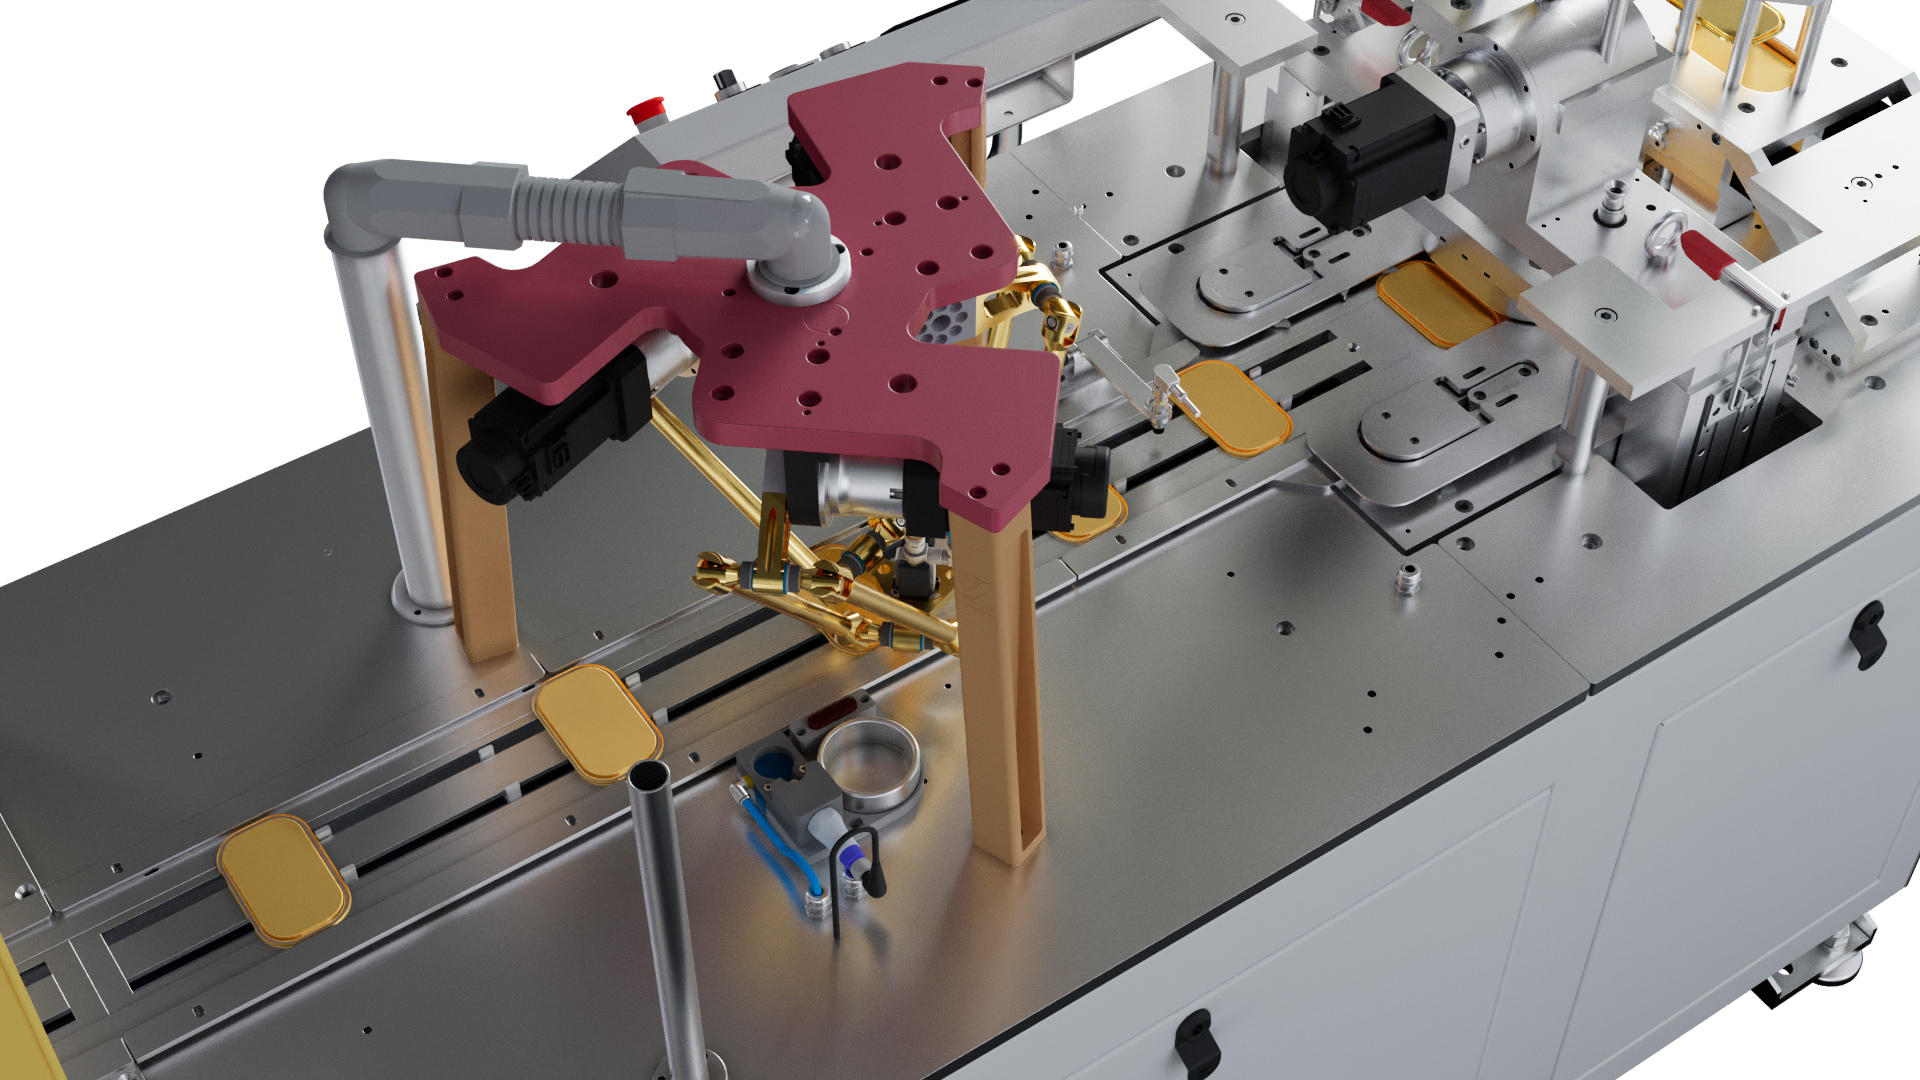
A diferencia de los modelos exclusivamente engomadores, la CSL250 incorpora un módulo de rebordeado total previo al engomado.
El conformado del rizo se realiza mediante troquel, cuyo movimiento está accionado por dos servomotores independientes:
- Uno en el útil superior
- Uno en el útil inferior
Esta configuración reduce el tiempo de proceso aproximadamente a la mitad en comparación con los sistemas tradicionales, donde únicamente se desplaza el útil inferior recorriendo una carrera más larga.
Al tratarse de un sistema totalmente servocontrolado, se obtiene:
- Alta precisión en el impacto del troquel
- Posibilidad de ajuste fino de la altura del rizo desde la pantalla táctil, mediante regulación en grados
El sistema incorpora detección de presencia de tapa, evitando la colisión del troquel cuando no hay pieza. Esto reduce significativamente:
- Ruido operativo
- Desgaste prematuro del utillaje
- Necesidades de mantenimiento
Durante el proceso de rebordeado, las tapas son desplazadas mediante cuatro uñas laterales, accionadas por dos correas laterales de precisión sin fin, similares a las utilizadas en las estaciones de engomado.
Estación de Engomado
Una vez finalizado el rebordeado, la tapa pasa a la estación de engomado.
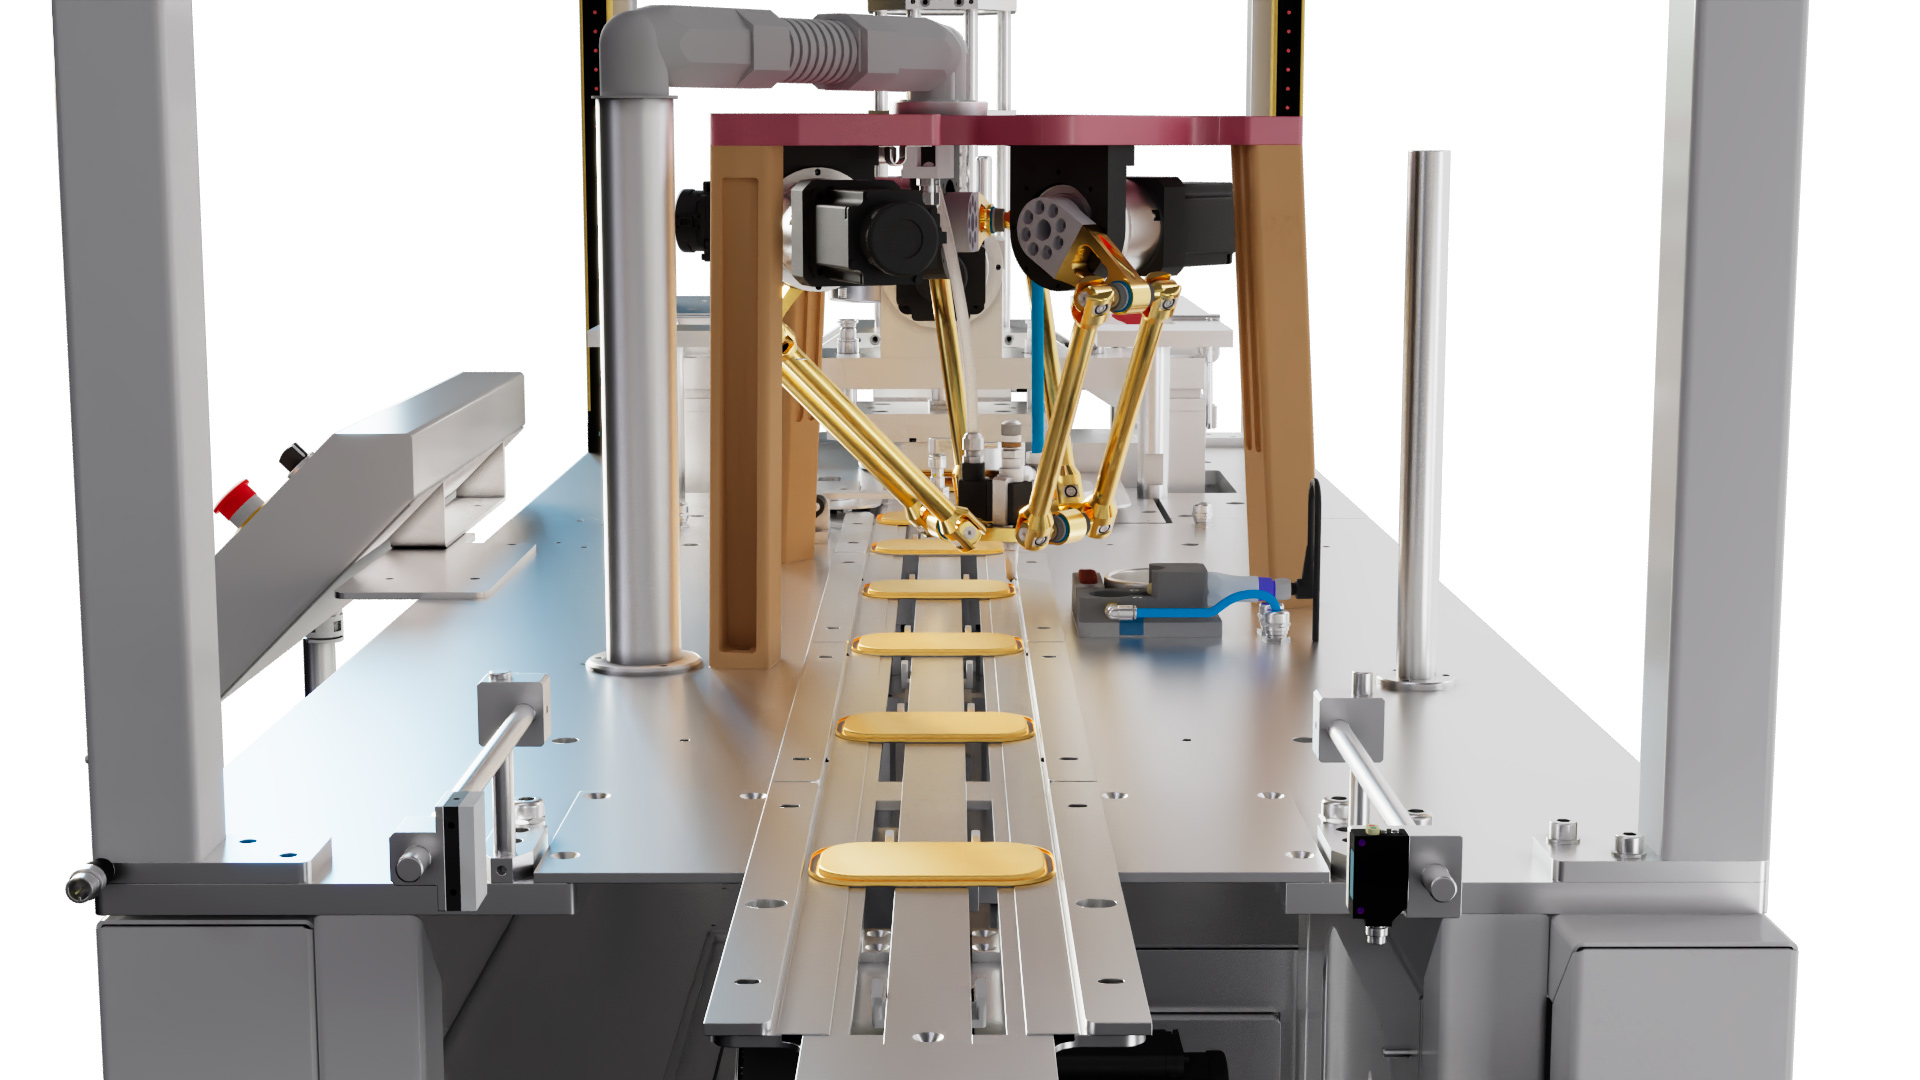
En esta fase, la tapa es transportada mediante una correa de precisión sin fin central, que la sujeta por el centro mediante uñas de empuje.
El proceso de aplicación del compuesto se realiza mediante el cabezal Spider Head Liner, manteniendo:
- Velocidad lineal constante
- Presión constante
- Aplicación uniforme y estable
El inyector sigue el movimiento de la tapa durante el proceso, permitiendo completar el engomado en un único ciclo.
Beneficios Clave
- Configuración de doble vía en disposición espejo
- Capacidad de hasta 600 tapas/minuto (según formato)
- Alta densidad de paso para máxima productividad
- Diseño compacto y equilibrado
- Engomado en un solo ciclo
- Aplicación homogénea con presión y velocidad constantes
- Traslado automático de 90° para integración directa con el horno
- Sistema automático de limpieza en ambas vías
- Diseñada para producción industrial continua de alta capacidad
Galería de imágenes
Csl250
telefono
info@matriruiz.com
dirección
C/ Aldebarán, 26. Buzón 28 Pol. Ind. La Estrella 30500 Molina de Segura MURCIA. (SPAIN)